Artykuł sponsorowany
Jak światło i przygotowanie krawędzi zmieniają utwardzanie kleju do przezroczystych tworzyw
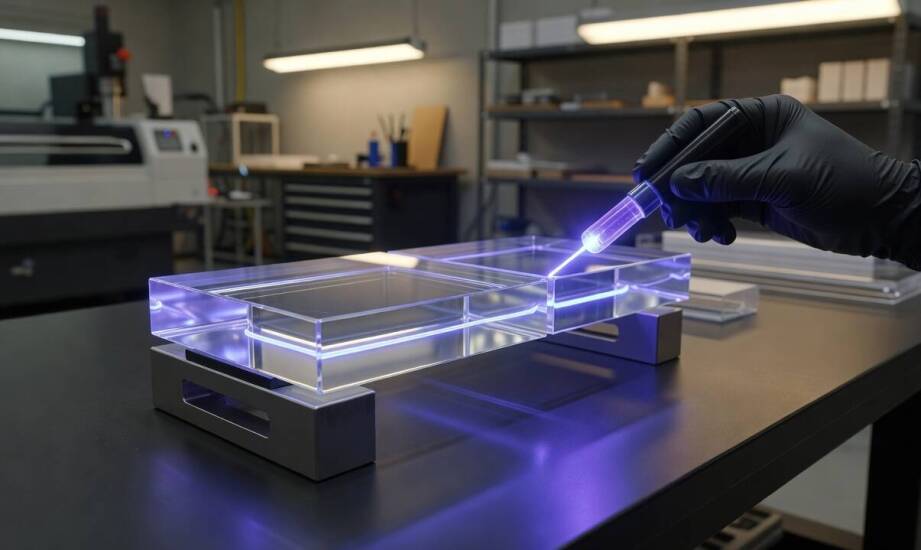
Łączenie przezroczystych tworzyw sztucznych wymaga uzyskania spoiny, która z punktu widzenia obserwatora pozostaje niemal całkowicie niewidoczna. W branży reklamowej, przy produkcji zaawansowanych ekspozytorów, standów czy mebli z pleksi, estetyka detalu ma znaczenie pierwszorzędne. Klej jednoskładnikowy polimeryzacyjny utwardzany światłem stanowi odpowiedź na te surowe wymagania konstrukcyjne.
Przeczytaj również: Usługi przepychania kanalizacji dla firm i instytucji - profesjonalne podejście do utrzymania infrastruktury
Ten sam preparat zaaplikowany na dwa elementy potrafi wygenerować krystalicznie czyste połączenie, a przy innej partii materiału pozostawia nieestetyczne defekty, widoczne pęcherzyki powietrza lub drastycznie osłabioną strukturę. Różnice te rzadko wynikają z fizycznych wad użytej chemii. O ostatecznym wyglądzie i wytrzymałości decyduje precyzyjne dostarczenie promieniowania świetlnego, a także stan krawędzi tuż przed rozpoczęciem łączenia. Zrozumienie tych mechanizmów pozwala ustabilizować produkcję i uniknąć kosztownych błędów przy montażu gotowych elementów.
Przeczytaj również: Jakie są zalety korzystania z platform e-commerce przy budowie sklepu internetowego?
Wpływ rodzaju oświetlenia na proces polimeryzacji
Reakcja chemiczna preparatów takich jak acrifix 1r 0192 uruchamia się pod wpływem światła dziennego lub specjalistycznych świetlówek typu illuminant 25. Rodzaj zastosowanego źródła emisji bezpośrednio determinuje czas potrzebny na pełne związanie nałożonej spoiny. Przy wykorzystaniu dedykowanej lampy fluorescencyjnej proces utwardzania trwa zazwyczaj od 15 do 30 minut, o ile łączone elementy znajdują się w stałej odległości około 10–20 centymetrów od urządzenia. Jeśli proces klejenia bazuje wyłącznie na rozproszonym oświetleniu otoczenia panującym na hali, czas niezbędny do osiągnięcia odpowiednich parametrów nośnych wydłuża się do trzech godzin. Szybkość sieciowania maleje proporcjonalnie do spadku natężenia promieniowania docierającego w głąb szczeliny.
Przeczytaj również: Właściwości i zalety stali zbrojeniowej w konstrukcjach budowlanych
Kluczowym warunkiem prawidłowej reakcji pozostaje niezakłócony przelot fotonów przez całą grubość łączonego detalu. Spowolnienie utwardzania wynika głównie z zacienienia obszaru roboczego i braku bezpośredniego dostępu silnego światła. Cień rzucany przez skomplikowaną geometrię sklejanych brył przestrzennych sprawia, że w głębszych warstwach szczeliwa proces przebiega zauważalnie wolniej. Rozproszenie wiązki świetlnej blokuje wiązanie przed osiągnięciem docelowej wytrzymałości mechanicznej. Z tego względu jednoskładnikowe kleje fotoutwardzalne sprawdzają się optymalnie w pracy z materiałami bezbarwnymi. Próba zespolenia detali silnie barwionych w masie z reguły kończy się niepowodzeniem, ponieważ bariera optyczna odcina dopływ energii niezbędnej do aktywacji płynu.
Znaczenie przygotowania powierzchni i fizyki krawędzi
Fizyczne opracowanie materiału po cięciu decyduje o ostatecznym sposobie ułożenia preparatu roboczego wewnątrz szczeliny. Gładkie, precyzyjnie wyfrezowane krawędzie ułatwiają równomierne wnikanie cieczy o lepkości 1600–2000 mPa·s metodą kapilarną. Niewłaściwa obróbka płyt generuje szkodliwe przeszkody mechaniczne. Pył pozostawiony w porach po procesie frezowania CNC tworzy szczelną zaporę, która fizycznie blokuje swobodny przepływ substancji i zatrzymuje powietrze wewnątrz struktury. Szorstkie lub mocno nadtopione fragmenty, będące częstym wynikiem niewłaściwie dobranych parametrów cięcia laserowego, znacznie utrudniają zasysanie płynu. Niedokładne spasowanie łączonych brył prowadzi z kolei do powstania nierównomiernych luk, których gęsta ciecz nie potrafi samodzielnie wypełnić bez uszczerbku na estetyce.
Obecność zanieczyszczeń na formatkach z plastiku to zupełnie odrębna kategoria problemów produkcyjnych. Tłuszcz z dłoni operatora, resztki lepiszcza z folii ochronnej oraz głębokie mikrorysy pogarszają zwilżanie powierzchni i bezpośrednio obniżają jakość samej spoiny. Wymienione czynniki bardzo mocno niszczą parametry wytrzymałościowe i zaburzają przezroczystość, jednak nie stanowią pierwotnej przyczyny powolnego tężenia. Ograniczone tempo wiązania przypisuje się przede wszystkim analizowanemu wcześniej zjawisku niedoświetlenia i zacienienia obszaru roboczego.
Analizowane preparaty polimeryzacyjne zachowują się najbardziej przewidywalnie podczas pracy z płytami z polimetakrylanu metylu (PMMA). Przy zachowaniu sterylności, odpowiedniego spasowania i właściwego naświetlenia obróbka tego tworzywa umożliwia tworzenie łączeń o zminimalizowanej liczbie widocznych pęcherzyków powietrza. W przypadku stosowania mieszanych tworzyw przezroczystych, na przykład poliwęglanu czy polistyrenu, zachowanie substancji ulega wyraźnej zmianie. Różnice w przepuszczalności fal świetlnych oraz innym napięciu powierzchniowym wymuszają dużą ostrożność. W takich sytuacjach niezbędne jest przeprowadzenie niezależnych prób wiązania jeszcze przed uruchomieniem docelowej partii. Z tego względu eksperci w przedsiębiorstwie MURGRABIA opierają łączenie wymagających detali na rygorystycznie kontrolowanych etapach obróbki wstępnej wybranego materiału.
Powtarzalność wytwarzania niewidocznych połączeń na płytach z tworzyw sztucznych zależy od stabilnego sterowania całym środowiskiem wokół stanowiska montażowego. Złożona geometria brył wymusza odpowiednie pozycjonowanie naświetlaczy, co zapobiega powstawaniu martwych stref i równomiernie dostarcza energię do spoiny. Bezwzględna czystość krawędzi oraz stabilność cykli obróbki skrawaniem stanowią fundamenty mocnego łączenia. Zrozumienie nierozerwalnej relacji pomiędzy wymogami optycznymi zastosowanego kleju a fizycznym ukształtowaniem plastiku pozwala skutecznie usunąć źródło ubytków estetycznych. Zapewnia to uzyskanie krystalicznie czystych konstrukcji, które latami spełniają wymagania ekspozycyjne odbiorców docelowych.
Kategorie artykułów
Polecane artykuły

Co warto wiedzieć o schematach montażu paneli PV w kontekście efektywności energetycznej?

Znaczenie kancelarii notarialnej w procesie przekształcania działalności gospodarczej

Wybór odpowiednich drewnianych elementów do ogrodu: porady i wskazówki
